如何有效解决玻纤增强尼龙制品中的浮纤问题
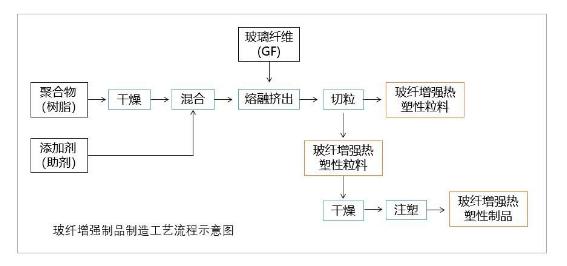
玻纤增强尼龙因其优异的力学性能、耐热性和尺寸稳定性,被广泛应用于汽车、电子电气、家电及电动工具等领域。在注塑成型过程中,制品表面常出现玻璃纤维外露的现象,即“浮纤”,不仅影响外观质量,还可能降低表面耐磨性和长期使用性能。对于玻璃纤维增强塑料制品的销售而言,浮纤问题会直接导致客户投诉和退货,因此必须从材料、模具、工艺及后处理等多个环节系统解决。以下从原因分析入手,提出切实可行的改善措施。
一、浮纤产生的主要原因
浮纤的本质是熔体流动过程中,玻璃纤维与树脂基体产生分离,纤维在剪切作用下向制品表面迁移并暴露于表层。常见原因包括:
- 材料方面:玻纤含量过高、玻纤与树脂相容性差、玻纤分散不良或 length 过大;
- 模具方面:浇口尺寸过小、流程过长、排气不良、模具温度过低;
- 工艺方面:注射速度过快或过慢、熔体温度偏低、保压不足、螺杆转速过高导致纤维断裂;
- 制品结构:壁厚过薄或厚度突变,流动阻力大。
二、解决浮纤的有效措施
1. 优化材料体系
(1) 选择经过表面处理的玻纤,如硅烷偶联剂处理,提高纤维与尼龙的界面结合力,减少分离倾向;
(2) 添加相容剂或流动改性剂,如马来酸酐接枝聚烯烃,改善树脂对玻纤的浸润和包覆;
(3) 控制玻纤长度和含量,在满足力学要求的前提下,适当降低玻纤含量或采用短纤/长纤混合体系;
(4) 选用分散性好的玻纤增强尼龙专用料,确保玻纤在基体中均匀分布。
2. 优化模具设计
(1) 增大浇口尺寸,避免过高的剪切速率导致纤维取向和分离;
(2) 采用扇形浇口或薄膜浇口,使熔体平稳充模,减少湍流;
(3) 合理设置排气槽,避免气体包裹导致纤维外露;
(4) 提高模具温度,通常建议80-120℃,以降低熔体冷却速率,促进树脂对纤维的包覆;
(5) 优化冷却系统,保证模温均匀,减少局部过早凝固。
3. 调整注塑工艺
(1) 适当提高熔体温度,改善流动性,但需避免降解;
(2) 采用中低速注射,避免过高剪切导致纤维与树脂分离,同时保证充模完整;
(3) 增加保压压力和保压时间,补偿冷却收缩,使表层树脂致密;
(4) 降低螺杆转速和背压,减少纤维断裂和取向;
(5) 采用多级注射,先慢后快再慢,优化充模过程。
4. 后处理与表面处理
(1) 对制品表面进行打磨、喷砂或涂层处理,掩盖浮纤;
(2) 采用模内装饰(IMD)或覆膜技术,将浮纤封闭在涂层下;
(3) 对于外观要求高的制品,可设计为哑光表面或纹理表面,降低浮纤视觉可见性。
5. 制品结构优化
避免过薄壁厚(建议≥1.5mm),减少尖锐角,采用圆角过渡,降低流动阻力。
三、销售环节的应对策略
作为玻璃纤维增强塑料制品的销售方,应主动向客户说明浮纤的成因及可接受的限度,提供样品测试和工艺支持。与材料供应商协作,推荐低浮纤牌号;建立质量档案,针对不同制品制定浮纤等级标准,避免过度承诺。通过上述综合措施,多数浮纤问题可得到显著改善,从而提升产品合格率和客户满意度。
如若转载,请注明出处:http://www.chuangkezhidian.com/product/8.html
更新时间:2026-11-09 15:40:59