长纤维增强塑料(LFT)材料分类及工艺比较 以汽车轻量化应用为视角的玻璃纤维增强塑料制品分析
长纤维增强塑料(Long Fiber reinforced Thermoplastics,简称LFT)是一类以热塑性树脂为基体、以长度通常在10mm以上的连续或半连续纤维(最常用的是玻璃纤维)为增强相的复合材料。相比短纤维增强热塑性塑料(SFT),LFT在纤维长度保留、力学性能、抗冲击性和尺寸稳定性方面具有明显优势,近年来在汽车轻量化、以塑代钢的进程中获得了广泛应用。玻璃纤维增强塑料制品,尤其是LFT制备的结构件与半结构件,已成为汽车前端模块、仪表板骨架、车门内板、电池包壳体等部件的的重要选择。本文从材料分类与典型工艺两个维度对LFT进行梳理和比较,为汽车用玻璃纤维增强塑料制品的选材与工艺决策提供参考。
一、LFT材料的主要分类
LFT的分类可以从基体树脂、纤维种类与形态、纤维长度与含量、制品形态等多个角度展开。
1. 按基体树脂分类
LFT常用的热塑性基体包括聚丙烯(PP)、聚酰胺(PA6、PA66)、聚对苯二甲酸丁二醇酯(PBT)、聚苯硫醚(PPS)、聚醚醚酮(PEEK)等。其中,PP基LFT成本低、密度小、加工性好,是汽车非承力结构件用量最大的品种;PA基LFT强度、耐热性和耐疲劳性更优,适用于发动机周边、底盘结构件;PBT基LFT尺寸稳定性和耐化学性好;PPS、PEEK等高性能基体则用于高温、高腐蚀等苛刻工况。基体选择直接决定了制品的耐温等级、吸湿性、冲击韧性与成本区间。
2. CN按增强纤维种类分类
最主要的增强纤维是玻璃纤维(GF),其性价比高、技术成熟,是汽车玻璃纤维增强塑料制品的主流增强相。此外还有碳纤维(CF)增强LFT,密度更低、比强度和比模量更高,但成本较高,多用于高端车型或赛车部件;芳纶纤维(AF)增强LFT则常用于对耐冲击、耐磨和轻量化有特殊要求的场景。玻纤与碳纤、矿粉等的混杂增强也是常见的工程化方案。
3. 按纤维长度与形态分类
按纤维形态可分为连续纤维增强(如单向带、织物预浸料)、长纤维增强(纤维长度一般在10~50mm,典型为12.5mm、25mm)和短纤维增强(小于10mm)。真正意义上的LFT通常指纤维初始长度不低于10~12mm、经加工后制品中保留纤维长度显著高于SFT的粒料或模塑料。以粒料形式供应的LFT长粒料(LFT-G)和以纤维直接在线混入的LFT-D是两类代表性形态。
4. 按制品/原料形态分类
工业上常用的分类包括:LFT-G(长纤维增强热塑性粒料,玻璃纤维在挤出造粒过程中被包覆并保留较长长度,可供注塑使用)、LFT-D(Direct,纤维与树脂在线直接混合后模压成型的直接工艺)、GMT(Glass Mat reinforced Thermoplastics,玻纤毡增强热塑性片材)以及预浸带/织物类半成品(用于缠绕、铺放或模压)。这些形态对应不同的工艺路线与制品结构特征。
二、LFT主要成型工艺及比较
汽车用玻璃纤维增强塑料制品常见的LFT工艺主要有四类:注塑成型(LFT-G注塑)、直接在线混配模压(LFT-D)、GMT模压以及预浸料/带材铺放模压。
(1)LFT-G注塑成型:以长纤维增强粒料为原料,经注塑机塑化后注入模具成型。优点是自动化程度高、节拍快、可成型复杂三维形状,适合大批量中小型结构件;缺点是注塑过程中的螺杆剪切会进一步折断纤维,制品中实际保留纤维长度和纤维分布受工艺影响较大,对制品力学性能的发挥有一定限制。适用于仪表板骨架、支架、壳体类部件。
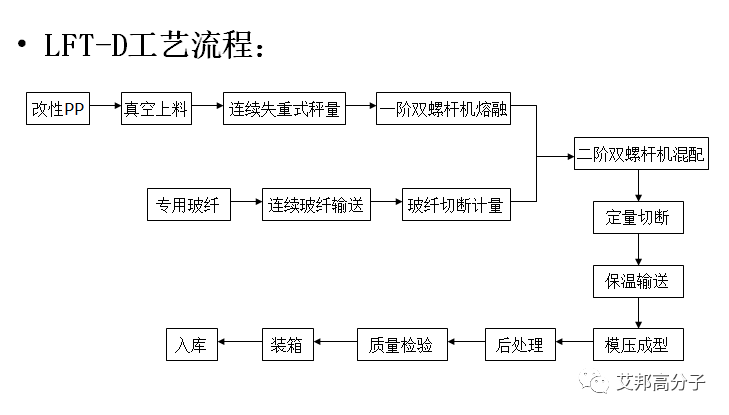
(2)LFT-D直接模压成型:树脂与连续纤维在生产线中直接熔融混合、计量切断后送入模具模压。该工艺省去粒料再加工环节,纤维长度保留更好,力学性能较高,成本上也有一定优势;但设备投资较大、工艺窗口控制要求高,节拍相对注塑更慢,适合大批量大型结构件,如汽车前端框架、底部护板等。
(3)GMT模压:以玻纤毡与热塑性树脂复合的片材为原料,通过加热软化后在压机上模压成型或与注塑联用(GMT-Press/Injection)。其特点是玻纤呈毡状分布,冲击性能和能量吸收性能好,流动充模时纤维损伤较小,适合面积大、形状相对平缓、对冲击韧性要求高的部件;但纤维含量和局部结构加强的灵活性不如注塑和LFT-D,牌号与片材规格较为固定。
(4)预浸带/织物铺放与模压:采用连续玻纤或碳纤维增强热塑性预浸带(UD带)、织物,通过自动铺带、铺丝或手工铺放后模压成型。该路线可实现高度定向的纤维排布与局部加强,力学性能优异,适用于高承载结构和精细化设计部件,但工艺效率相对偏低、成本较高,更多用于高端及小批量车型或功能件。
工艺比较维度上,可从纤维长度保留与性能、成型自由度、生产效率与节拍、模具与设备投资、材料利用率、适合部件尺度及批次规模等方面进行权衡。一般经验是:复杂小型件优先注塑LFT-G;大型高刚性结构件选用LFT-D或GMT模压;对定向承载要求极高的部件考慮预浸带铺放+模压。在实际项目中,注塑与模压联用、GMT与注塑复合等混合工艺也大量存在,以兼顾结构加强和成型效率。
三、面向汽车应用的玻璃纤维增强塑料制品要点
在实际玻璃纤维增强塑料制品销售与技术选型中,需关注以下几个方面。第一,明确部件力学要求和载荷工况,据此选定纤维含量(通常GFR-LFT质量分数在20%~50%)、纤维长度和基体树脂,避免性能不足或过设计。第二,重视纤维长度在加工过程中的衰减,评价材料时不能仅看粒料/原料的初始纤维长度,还要看成型后制品中的平均纤维长度与分布。第三,关注制品的老化、耐候、耐湿热和蠕变性能,尤其是发动机舱、外饰件和长期承载件,需要通过整车环境试验验证。第四,注意各向异性与接缝/熔接痕强度,模拟与制品设计时应计入纤维取向与流动行为的影响。第五، 需协调材料成本、成型周期、模具投入与供应链的可回收性,做好全生命周期评估,以响应汽车行业对减重降碳的综合要求。
LFT作为一类成熟的玻璃纤维增强塑料制品体系,材料品类丰富、工艺路线多元,在汽车轻量化中扮演着不可替代的角色。合理匹配材料分类与成型工艺،既能发挥长纤维增强的性能潜力,又能控制制造成本与批次稳定性;玻璃纤维增强塑料制品的销售与推广,也不应只是材料参数比较,而应围绕具体汽车部件的性能目标,上升到材料—工艺—结构一体化评价,从而为其在汽车上的规模化应用提供稳妥的技术支撑。
如若转载,请注明出处:http://www.chuangkezhidian.com/product/5.html
更新时间:2026-11-09 03:31:45